鈦及鈦合金具有密度低、強(qiáng)度比高、抗蝕性能好以及生物相容性優(yōu)良等特點(diǎn),主要應(yīng)用于化工、醫(yī)療、汽車、航空航天等領(lǐng)域[1]。TC6(Ti-6Al-2.5Mo-1.5Cr-0.5Fe-0.3Si)鈦合金作為一種綜合性能良好的馬氏體型α+β兩相鈦合金,對(duì)標(biāo)俄羅斯牌號(hào)BT3-1,具有塑性高、加工性能好、強(qiáng)度及沖擊韌性高等特點(diǎn),主要應(yīng)用于航空發(fā)動(dòng)機(jī)葉片、緊固件等重要結(jié)構(gòu)件,可長(zhǎng)時(shí)間在400~450℃環(huán)境下服役[2-4]。TC6含有α相穩(wěn)定化元素Al、同晶形β相穩(wěn)定化元素Mo、共晶形β相穩(wěn)定化元素Cr、Fe、Si, β相穩(wěn)定系數(shù) K β = 0.6,一般在退火狀態(tài)下應(yīng)用。TC6鈦合金的組織和性能對(duì)熱處理方法和熱處理冷卻速度較為敏感[2]。
當(dāng)前,隨著武器裝備快速全域機(jī)動(dòng)部署作戰(zhàn)要求,對(duì)兵器材料輕量化提出了很高要求[5]。鈦合金具有比強(qiáng)度高、耐熱性好、耐腐蝕、無磁、良好的塑形和韌性等優(yōu)異性能,因此成為提高武器裝備在不同場(chǎng)景的應(yīng)用性能和武器裝備輕量化的首選材料。但鈦合金的導(dǎo)熱性差、易變形、硬度低、耐磨性差、抗高溫氧化性能較差等性能缺陷,使其難以滿足單兵武器在材料的強(qiáng)度、耐磨性、沖擊韌性、耐蝕性和輕量化方面的高要求,大大限制了其進(jìn)一步應(yīng)用發(fā)展。
研究表明,雙相鈦合金的顯微組織和力學(xué)性能主要由熱加工工藝、熱處理參數(shù)和合金化決定[6]。其中,通過控制加熱溫度和冷卻速度,不僅可在一定范圍內(nèi)調(diào)整具有HCP結(jié)構(gòu)的α相與BCC結(jié)構(gòu)的β相的配比與分布,還可進(jìn)一步調(diào)控 β t 轉(zhuǎn)變相中次生 α相的形態(tài)、含量與分布,進(jìn)而達(dá)到調(diào)整力學(xué)性能的目的[7]。目前,TC6鈦合金的熱處理工藝主要有普通退火、等溫退火、雙重退火、固溶時(shí)效處理等。雖然已有較多關(guān)于TC6鈦合金熱處理工藝的研究,但主要集中在熱加工組織轉(zhuǎn)化、強(qiáng)塑性、疲勞性能等方面,對(duì)其沖擊韌性的研究和組織變化與強(qiáng)度、塑性和沖擊韌性之間的關(guān)聯(lián)研究較少。
本文根據(jù)某單兵武器的性能要求,以TC6鈦合金管料為原材料,研究了不同退火工藝參數(shù)對(duì)TC6鈦合金的強(qiáng)度、塑性和沖擊韌性的影響。
1、試驗(yàn)材料及方法
1.1 試驗(yàn)材料
本文的試驗(yàn)材料為秦鈦公司提供的Φ58 mm×11.5mm的TC6熱軋退火態(tài)管料,經(jīng)檢測(cè),成分如表1所示,采用金相法檢測(cè)(α+β)/β的相變點(diǎn)在975℃~980℃之間。
表1 TC6管料化學(xué)成分(wt%)
| 化學(xué)元素 | Al | Mo | Cr | Fe | Si | C | N | O | H |
| 含量 | 6.47 | 2.56 | 1.48 | 0.43 | 0.26 | 0.005 | 0.004 | 0.103 | 0.001 |
| GB/T 3620.1-2007 | 5.5~7.0 | 2.0~3.0 | 0.8~2.3 | 0.2~0.7 | 0.15~0.4 | ≤0.08 | ≤0.05 | ≤0.18 | ≤0.015 |
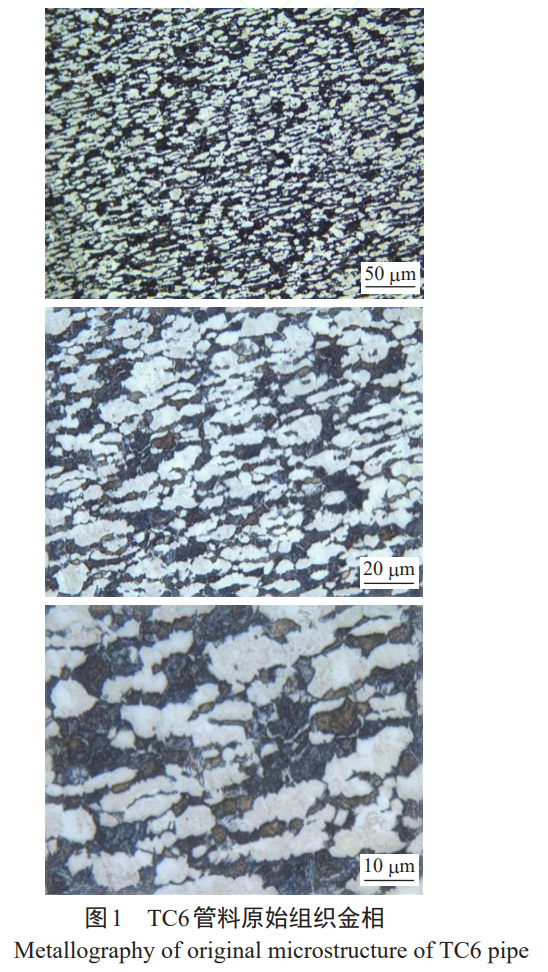
圖1為熱軋TC6管料的原始組織圖,可以看出,原始組織主要為初生等軸α相+β轉(zhuǎn)變組織,體積比約為56.9:43.1。其初生等軸 α相呈不規(guī)則的棉花團(tuán)狀在晶界上分布, β t 轉(zhuǎn)變組織呈條束狀,其中的 α相和β相間隔排列。
1.2 試驗(yàn)方法
1.2.1 熱處理試驗(yàn)方法
本文采用6種不同的退火工藝對(duì)試樣進(jìn)行熱處理,研究熱處理工藝對(duì)TC6合金顯微組織和力學(xué)性能的影響,具體熱處理參數(shù)見表2。
表2 TC6管料退火工藝
| 工藝編號(hào) | 退火參數(shù) |
| 0 | 熱軋退火態(tài)(原材料) |
| 1 | 920℃1h,空冷(AC)+550℃2h,空冷(AC); (雙重退火) |
| 2 | 920℃1h,爐冷(FC)至550℃+550℃2h,空冷 (AC);(等溫退火) |
| 3 | 920℃1h,轉(zhuǎn)爐至550℃的爐中冷卻+550℃ 2h,空冷(AC);(等溫退火) |
| 4 | 920℃1h,空冷(AC)+550℃2h,空冷(AC)+ 720℃2h,爐冷(FC);(三重退火) |
| 5 | 920℃1h,空冷(AC)+550℃2h,空冷(AC)+ 800℃2h,爐冷(FC);(三重退火) |
| 6 | 920℃1h,空冷(AC)+550℃2h,空冷(AC)+ 820℃2h,爐冷(FC);(三重退火) |
1.2.2 顯微組織檢測(cè)方法
利用線切割沿管壁軸向截取金相試樣,采用碳化硅砂紙進(jìn)行粗磨和細(xì)磨,直至達(dá)到4000目,隨后進(jìn)行拋光處理。采用氫氟酸、硝酸和水體積比為5:15:80的混合溶液對(duì)金相樣品浸蝕30秒后進(jìn)行酒精清洗及吹干處理。采用光學(xué)顯微鏡(OM,蔡司Axiovert 200 MAT)觀察所有試樣的微觀組織。
1.2.3 力學(xué)性能檢測(cè)方法
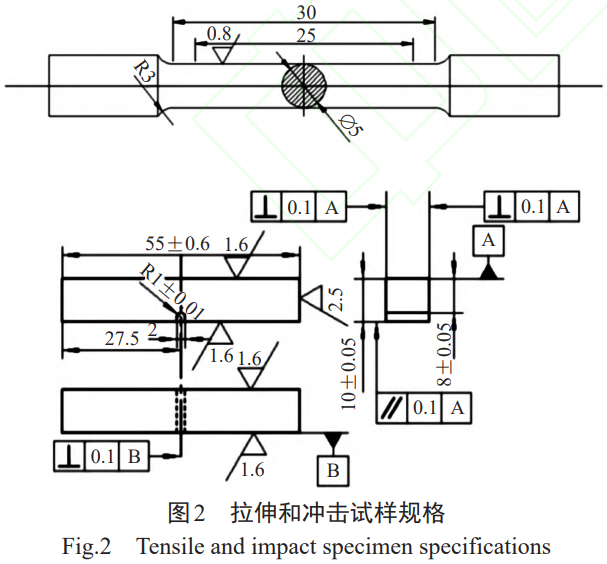
拉伸試驗(yàn)按照GB/T228.1-2021《金屬材料拉伸試驗(yàn)方法第1部分:室溫試驗(yàn)方法》在拉伸機(jī)上進(jìn)行室溫拉伸,取樣方法沿管壁軸向線切割;根據(jù)GB/T229-2007《金屬材料夏比擺錘沖擊試驗(yàn)方法》進(jìn)行標(biāo)準(zhǔn)夏比U型缺口試樣試驗(yàn),試樣外形尺寸10mm×10mm×55mm,缺口深2mm。規(guī)格如圖2所示。
試驗(yàn)設(shè)備為JB-30B沖擊試驗(yàn)機(jī)、WDW-3000微機(jī)控制萬能試驗(yàn)機(jī),試驗(yàn)在室溫(25℃±3℃)空氣環(huán)境下進(jìn)行,為保證試驗(yàn)數(shù)據(jù)的可靠性,每組熱處理試驗(yàn)工藝平行測(cè)試3個(gè)試樣,最終結(jié)果取平均值。
2、試驗(yàn)結(jié)果與討論
2.1 顯微組織分析
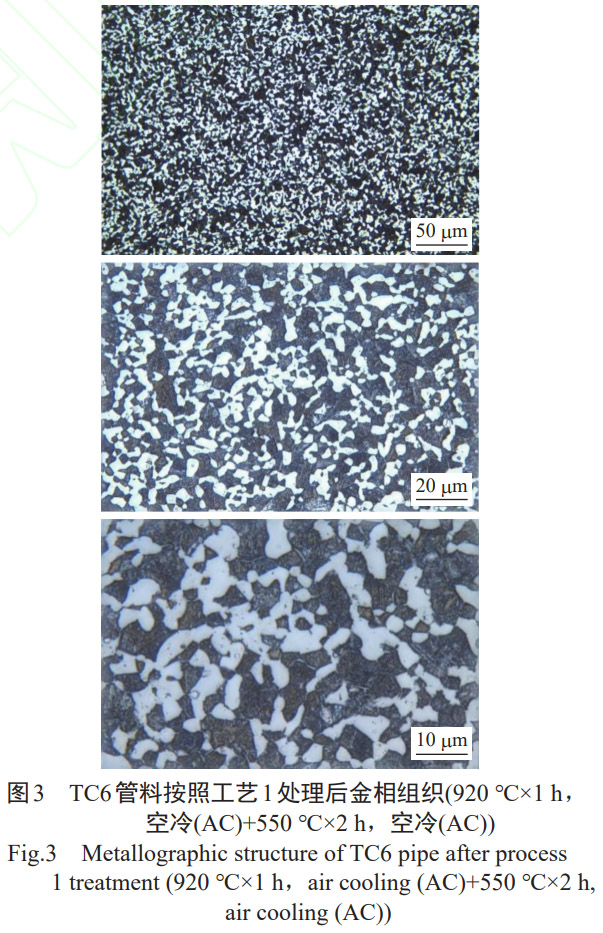
圖3為按工藝1熱處理后的金相組織圖,可以看出,組織為初始等軸狀 α相+ β t 轉(zhuǎn)變組織。和圖1原始組織相比,圖3的初始α相體積占比減小至42.1%,數(shù)量明顯減少且形狀由不規(guī)則的棉花團(tuán)狀轉(zhuǎn)變?yōu)榉植季鶆蚯疫吔缜逦臈l塊狀。 β t 轉(zhuǎn)變組織由條束狀轉(zhuǎn)變?yōu)獒槧瞀料?β相+少量板條狀次生α相,板條狀α相長(zhǎng)寬比變小。這是由于920℃處于 α + β兩相區(qū)的較高溫度范圍,在加熱過程中發(fā)生了合金元素的重新分布,使得部分初生α相轉(zhuǎn)變?yōu)棣孪啵瑢?dǎo)致初生α相占比降低;此外,該溫度下部分初生α相再結(jié)晶,成為條塊狀。后續(xù)空冷過程中,β相轉(zhuǎn)變?yōu)獒槧瞀?#39;或α"馬氏體[8],550℃退火后,針狀α'或α"馬氏體逐漸轉(zhuǎn)變?yōu)檩^為穩(wěn)定的針狀α相。
如圖4所示,按照工藝2熱處理后的金相組織的初生α相粗化連成一片,板條狀α相呈塊狀,和工藝1的圖3相比,板條狀α相長(zhǎng)寬比繼續(xù)變小,極少量β相存在其間。按照鈦合金相變機(jī)理[9],這種相的形成是由于在920℃加熱保溫后,組織轉(zhuǎn)變?yōu)榈容Sα相+β相+極少量板條狀α相。隨爐冷卻時(shí),由于冷速緩慢,部分β相直接轉(zhuǎn)變?yōu)棣料唷F渲校徊糠枝料嗑ЯT诔跎料喔浇魏瞬⒈黄渫滩㈤L(zhǎng)大,造成初生α相尺寸變大且趨于球化;另一部分α相晶粒依附于板條狀α相形核與長(zhǎng)大,被吞并后導(dǎo)致板條狀α相長(zhǎng)寬比降低。
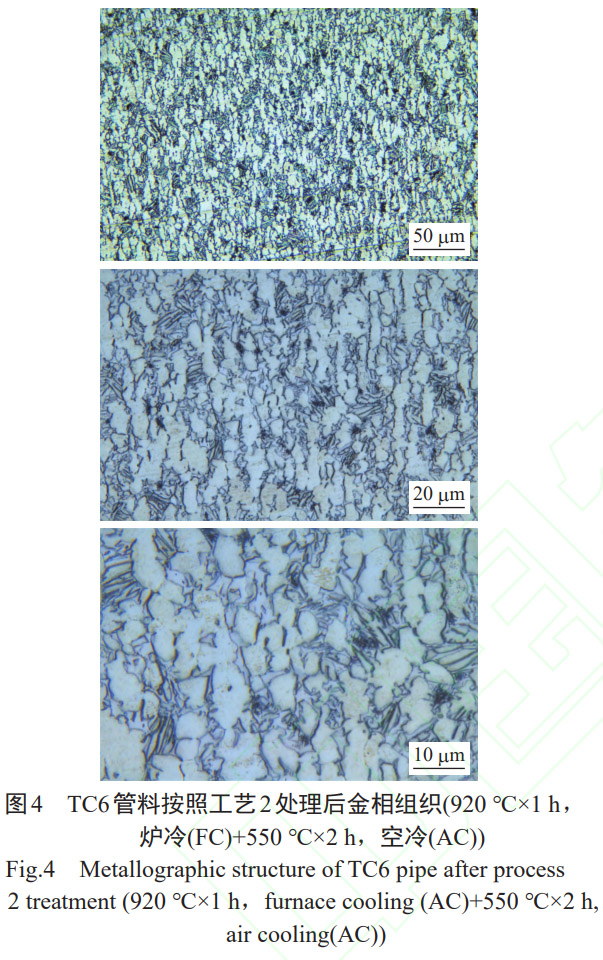
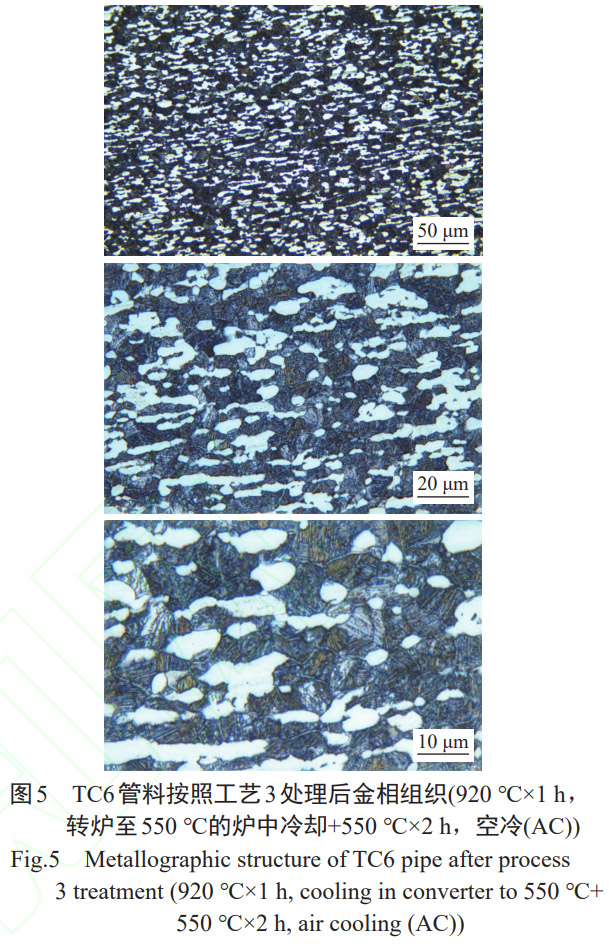
圖5為按照工藝3熱處理后的金相組織,可以看出,初生α相呈大小不一且不規(guī)則的長(zhǎng)條毛毛蟲狀,初生 α相體積占比約為38.2%,少于工藝1和工藝2處理后樣品的初生α相。 β t 轉(zhuǎn)變組織呈板條束狀,狀態(tài)和原始組織相當(dāng)。根據(jù)鈦合金相變機(jī)理,920℃加熱保溫后,組織轉(zhuǎn)變?yōu)榈容Sα相+β相+極少量板條狀α相,轉(zhuǎn)爐至550℃的爐中冷卻保溫時(shí),由于冷速介于爐冷和空冷之間,β相直接轉(zhuǎn)變?yōu)棣料?β相,其中僅有少量α相依附于初生α相長(zhǎng)大[10],多數(shù)轉(zhuǎn)變?yōu)榘鍡l狀α+β相。
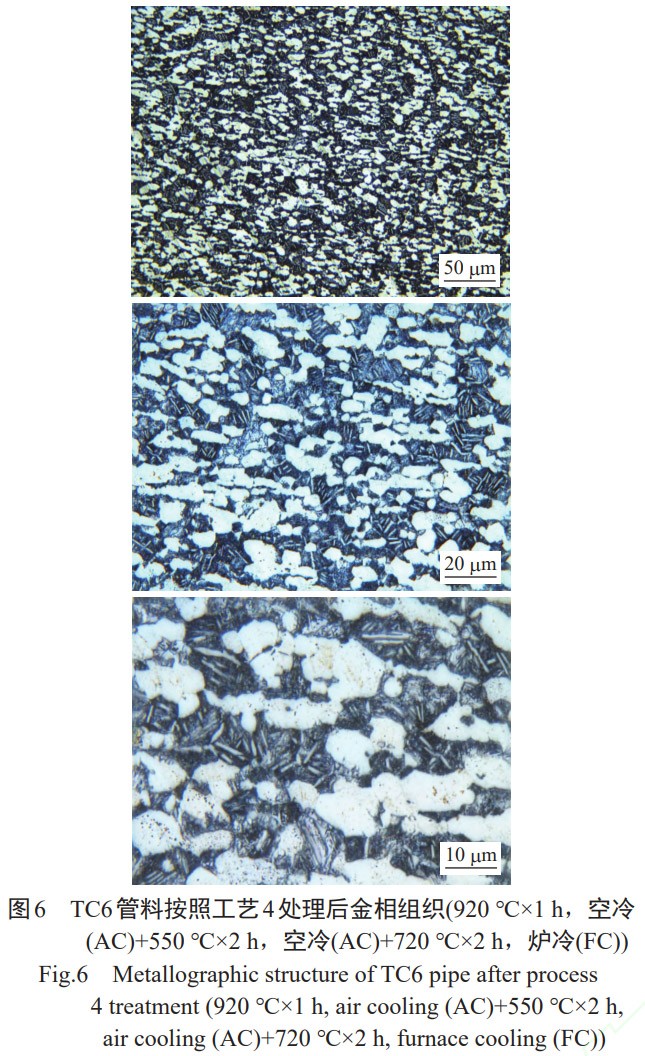
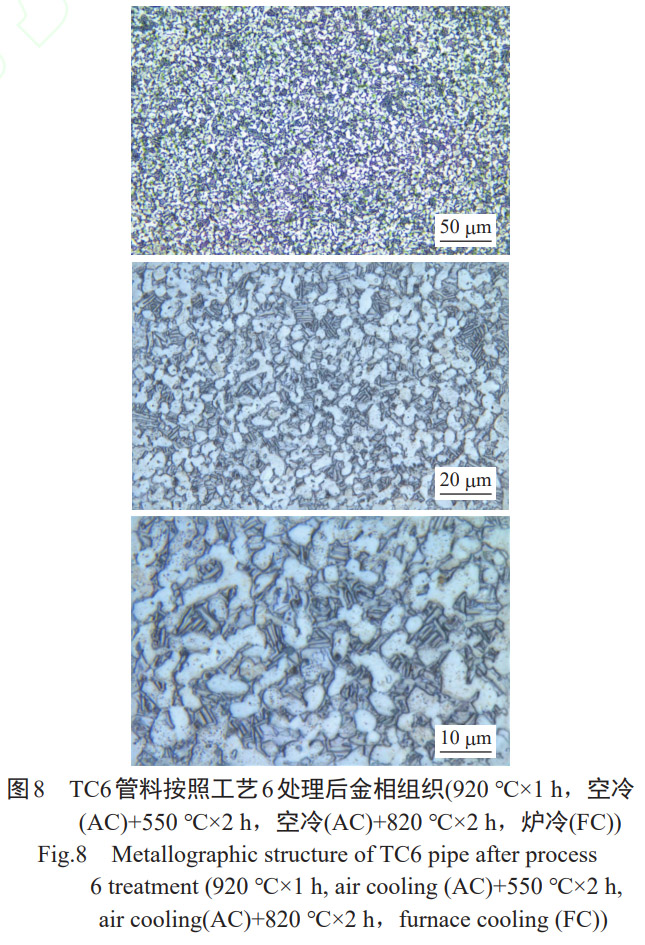
工藝4、5、6為三重退火,即在雙重退火(工藝1)的基礎(chǔ)上增加一道高溫退火(分別為720℃、800℃、820℃),冷卻方式為爐冷。
如圖6所示,和工藝1相比,按照工藝4熱處理后的等軸狀α相呈不規(guī)則棉團(tuán)狀,面積增多且連成片,β轉(zhuǎn)變組織呈板條束狀,且其中α相呈粗長(zhǎng)條狀,其長(zhǎng)寬比減小。按照鈦合金相變機(jī)理,由于第三重退火溫度為720℃,在這個(gè)溫度下保溫冷卻,初生等軸狀α相和β轉(zhuǎn)變組織會(huì)發(fā)生固溶轉(zhuǎn)換、分解和再結(jié)晶過程,原第二重退火組織中的初生等軸條塊狀α相從邊界開始溶解轉(zhuǎn)變,β轉(zhuǎn)變組織中的次生α相由于細(xì)小,更易于溶于基體,減少較多;其后在隨爐冷卻中,固溶的β相析出α相,這些析出的α相一般依附于原未溶的α相長(zhǎng)大, β t 轉(zhuǎn)變組織呈板條束狀,初始α相連片長(zhǎng)大且邊界模糊。
如圖7所示,和工藝4對(duì)比,工藝5的第三重退火溫度提高至800℃。可以看出,熱處理后其組織繼續(xù)粗化,等軸狀α相邊界模糊,呈不規(guī)則棉團(tuán)狀,且連成片,其間的 β t 轉(zhuǎn)變組織呈短桿束狀,且其中 α相呈短粗條狀。
這是由于第三重退火溫度較高,原第二重退火組織中的初生等軸條塊狀α相從邊界溶解轉(zhuǎn)變較多, β t 轉(zhuǎn)變組織中的次生α相減少更多;其后在隨爐冷卻中,固溶的β相析出α相,這些析出的α相一般依附于原未溶的α相長(zhǎng)大, β t 轉(zhuǎn)變組織呈短桿束狀,初始α相連片長(zhǎng)大且邊界模糊。
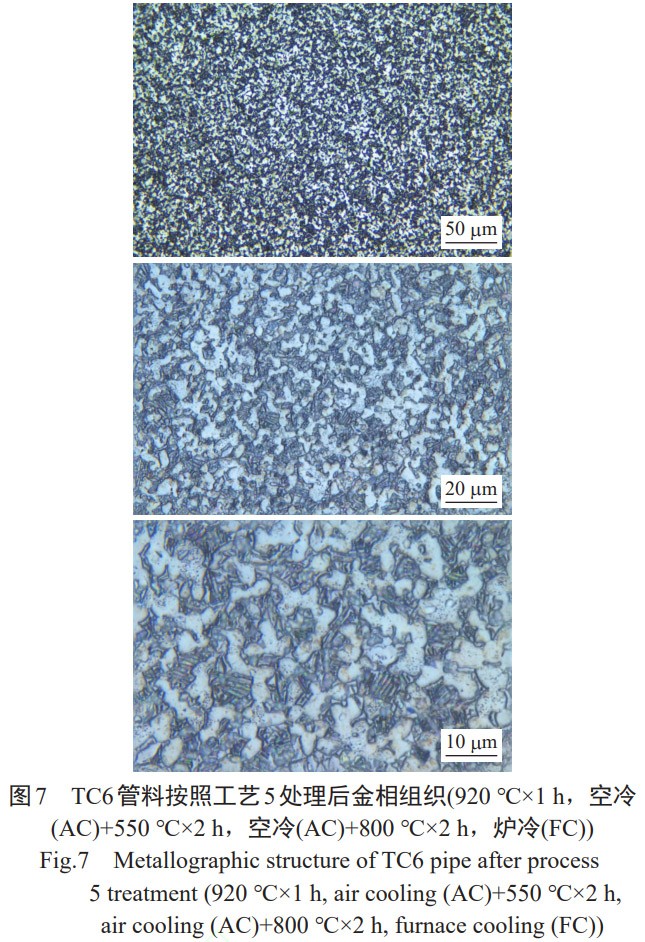
圖8為按工藝6退火的金相組織,其第三重退火溫度為820℃,相比于工藝4、5,溫度更高。可以看出,初生等軸狀α相明顯球化,邊界較為清晰,面積增大且連成片, β t 轉(zhuǎn)變組織繼續(xù)短桿粗化,且其中α相呈粗長(zhǎng)條狀。隨著第三重溫度的升高,初生等軸條塊狀α相及β轉(zhuǎn)變組織中的次生α相轉(zhuǎn)變?nèi)芙飧啵浜笤陔S爐冷卻中,固溶的β相析出更多的α相,最后形成等軸球狀的α相和短桿束狀的 β t 轉(zhuǎn)變組織。
2.2 力學(xué)性能分析
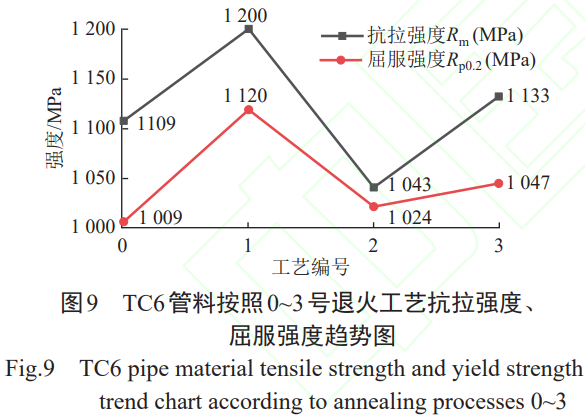
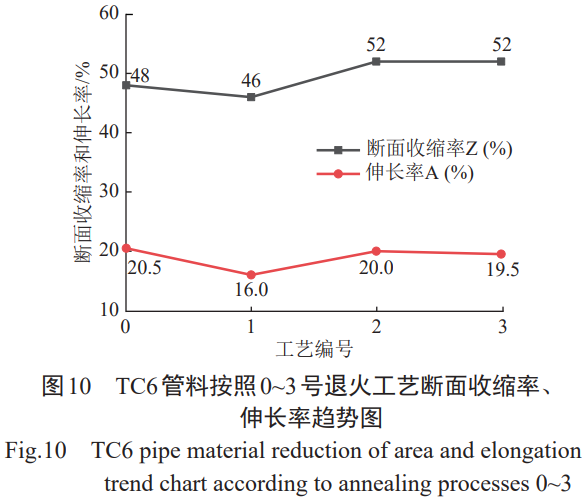
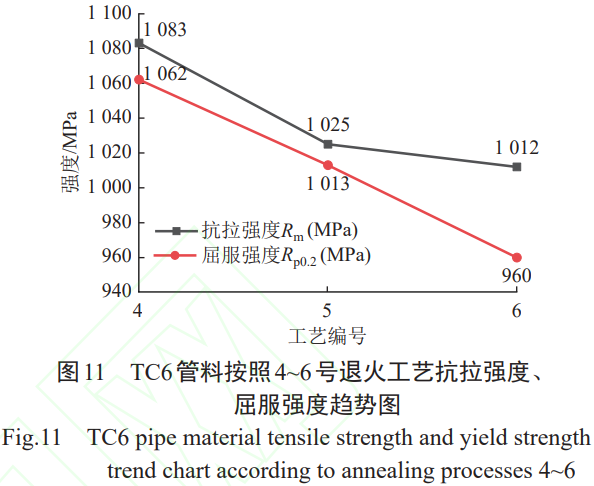
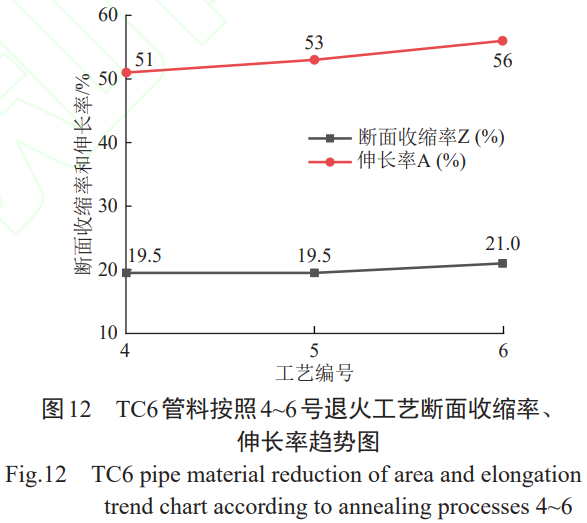
表3為TC6管料在不同退火工藝參數(shù)下的室溫力學(xué)性能測(cè)試結(jié)果。圖9~圖12所示為根據(jù)表3所做TC6管料在不同退火工藝制度下的力學(xué)性能變化趨勢(shì)圖。
表3 TC6管料在不同退火工藝參數(shù)下的力學(xué)性能
| 工藝編號(hào) | 屈服強(qiáng)度 R p0.2 /MPa | 抗拉強(qiáng)度 R m /MPa | 斷面收縮率Z/% | 伸長(zhǎng)率A/% |
| 0 | 1009 | 1109 | 48 | 20.5 |
| 1 | 1120 | 1200 | 46 | 16.0 |
| 2 | 1024 | 1043 | 52 | 20.0 |
| 3 | 1047 | 1133 | 52 | 19.5 |
| 4 | 1062 | 1083 | 51 | 19.5 |
| 5 | 1013 | 1025 | 53 | 19.5 |
| 6 | 960 | 1012 | 56 | 21.0 |
如圖9、10所示,可以看出,TC6管料在0~3的退火工藝制度下,工藝1(雙重退火)的抗拉強(qiáng)度和屈服強(qiáng)度最高,而斷面收縮率、伸長(zhǎng)率最低,工藝2(等溫隨爐冷卻)的抗拉強(qiáng)度最低,而斷面收縮率、伸長(zhǎng)率最高,工藝3(等溫轉(zhuǎn)爐冷卻)居中。
工藝4、5、6為三重退火,從圖11、12可以看出,隨著第三重退火溫度的提高,呈現(xiàn)抗拉強(qiáng)度和屈服強(qiáng)度逐漸降低,而斷面收縮率、伸長(zhǎng)率逐漸升高的趨勢(shì)。
如前所述,根據(jù)鈦合金的熱處理強(qiáng)化機(jī)理,α+β型鈦合金的強(qiáng)化與亞穩(wěn)β相的分解所形成次生α相的含量與分布密不可分[11-12]。因此,可通過控制合理的熱處理工藝參數(shù),實(shí)現(xiàn)鈦合金組織和強(qiáng)韌性的有效搭配。
本文中,工藝1的抗拉強(qiáng)度和屈服強(qiáng)度最高,這是由于其在920℃保溫后,β相固溶了較多的
β相穩(wěn)定化元素,加之空冷速度較高,使 β相轉(zhuǎn)變?yōu)獒槧?α ′或 α ′′馬氏體,后續(xù)的550℃退火起到了時(shí)效強(qiáng)化的效果。而工藝2的抗拉強(qiáng)度最低,是由于爐冷速度很低,難以起到固溶強(qiáng)化效果, β相直接轉(zhuǎn)變?yōu)?α + β相,且由于冷速緩慢,在冷卻過程中,次生 α相析出且不斷長(zhǎng)大,片層變粗[13],一定程度上等軸狀長(zhǎng)大[14]。期間還發(fā)生再結(jié)晶,粗化了初生 α相和 β轉(zhuǎn)變相,降低了位錯(cuò)密度所致。
在拉伸過程中,材料從彈性變形、均勻塑性變形到徑縮斷裂,位錯(cuò)的數(shù)量、運(yùn)動(dòng)和增殖起著關(guān)鍵性的作用,工藝2的抗拉強(qiáng)度和屈服強(qiáng)度均低于工藝3,斷面收縮率基本相當(dāng),伸長(zhǎng)率略高于工藝3,分析原因,在于兩種工藝在920℃保溫后的冷卻方式不同,即工藝2隨爐冷,而工藝3轉(zhuǎn)爐冷,從圖4和圖5的金相可以看出,工藝2的初生 α相粗化, β轉(zhuǎn)變組織已經(jīng)發(fā)生充分再結(jié)晶,其中的 α相再結(jié)晶長(zhǎng)大粗化,長(zhǎng)徑比變小,位錯(cuò)減少且位錯(cuò)移動(dòng)阻力小,而工藝3的 β t 轉(zhuǎn)變組織還保持長(zhǎng)板條狀,板條長(zhǎng)徑比大,組織較為細(xì)膩,在拉伸過程中位錯(cuò)的移動(dòng)會(huì)受到較大阻力,反應(yīng)為抗拉強(qiáng)度和屈服強(qiáng)度較高,塑性較低。
工藝4、5、6是在工藝1的基礎(chǔ)上增加了一道高溫退火處理(分別為720℃、800℃、820℃)。可以看出,隨著第三重退火溫度的提高,通過固溶、分解和再結(jié)晶過程,初生等軸 α相和 β轉(zhuǎn)變組織明顯粗化,初生等軸 α相球化, β轉(zhuǎn)變組織從板束狀轉(zhuǎn)換成短桿狀,次生 α相的長(zhǎng)徑比變小,這會(huì)導(dǎo)致起到強(qiáng)化作用的位錯(cuò)不斷減少,位錯(cuò)移動(dòng)阻力不斷變小,從而呈現(xiàn)隨著第三重退火溫度的提高,抗拉強(qiáng)度和屈服強(qiáng)度逐漸降低,而斷面收縮率、伸長(zhǎng)率逐漸升高的趨勢(shì)。
2.3 沖擊韌性分析
根據(jù)金屬?gòu)?qiáng)化原理,組織的相界面面積越大,在沖擊過程中,裂紋擴(kuò)展功消耗就越大,從而沖擊斷裂功就越大。鈦合金中,等軸組織、雙態(tài)組織、片層組織和網(wǎng)籃組織等不同的狀態(tài)對(duì)材料的沖擊韌性有很大影響[15]。同時(shí),鈦合金中等軸 α相的尺寸、形貌及含量也會(huì)影響到合金的塑性和沖擊性能[16]。
根據(jù)目前鈦合金材料力學(xué)性能的研究成果,其材料強(qiáng)度與斷裂韌性間存在近似反比的關(guān)系[17]。有研究認(rèn)為[18-21],裂紋形成主要發(fā)生在初生 α相邊界處,裂紋形成功的大小主要和初生 α相形態(tài)和數(shù)量有關(guān),裂紋擴(kuò)展功和 β t 轉(zhuǎn)變組織的形態(tài)有關(guān)。在沖擊時(shí),由于初生 α相的高塑性,初生 α相能在拉伸過程中吸收較多的應(yīng)變,從而減輕應(yīng)力集中程度[22-23],位錯(cuò)滑移時(shí)不易塞積,吸收變形功較多; β轉(zhuǎn)變組織中 α相長(zhǎng)徑比變小,等軸化明顯,在裂紋擴(kuò)展時(shí),易于塑性變形,緩解裂紋的擴(kuò)展速度,吸收功大。
表4 TC6管料在不同退火工藝制度下的沖擊韌性
| 工藝編號(hào) | KU 2 (J/cm2) 10×10×55 mm |
| 0 | 60.1 |
| 1 | 51.3 |
| 2 | 82.5 |
| 3 | 77.5 |
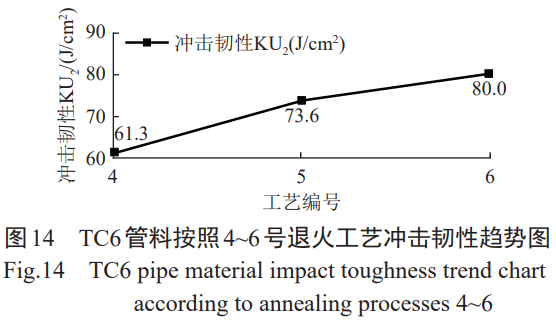
| 4 | 61.3 |
| 5 | 73.6 |
| 6 | 80.0 |
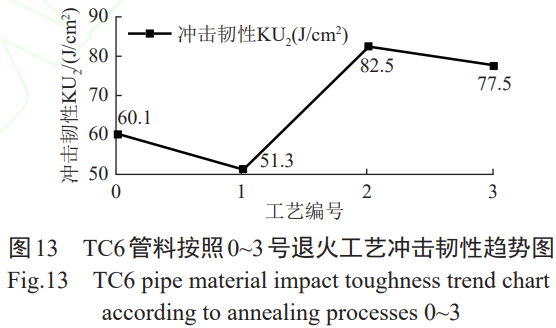
如圖13所示,可以看出,在工藝1、2、3的退火工藝處理后,TC6的沖擊韌性,符合強(qiáng)度高、韌性低的規(guī)律[24],其中工藝2的沖擊韌性最高,工藝1的沖擊韌性最低,對(duì)應(yīng)兩者的金相可以看出,工藝2的初生 α相及 β t 轉(zhuǎn)變組織明顯粗化, β t 轉(zhuǎn)變組織中的次生 α相長(zhǎng)徑比變小,趨于等軸化。這和上述分析的沖擊功主要取決于初生 α相形態(tài)和數(shù)量及 β t 轉(zhuǎn)變組織的形態(tài)的理論吻合。
如圖14所示,工藝4、5、6的三重退火也基本符合強(qiáng)度高、韌性低的規(guī)律。隨著第三重退火溫度的提高,抗拉強(qiáng)度和屈服強(qiáng)度逐漸降低,而沖擊韌性逐漸升高。從其組織對(duì)比可以看出,初生 α相逐漸等軸球化, β t 轉(zhuǎn)變組織從板條束狀逐漸轉(zhuǎn)變成短桿狀,次生 α相長(zhǎng)徑比變小,逐漸等軸狀,這也符合沖擊功主要取決于初生 α相形態(tài)和數(shù)量及 β轉(zhuǎn)變組織的形態(tài)的理論。
值得注意的是,工藝4的三重退火后的抗拉強(qiáng)度及屈服強(qiáng)度均比工藝2高40MPa左右,但其沖擊韌性卻大大低于工藝2(差值約為21.2 J/cm2)。金相組織結(jié)果顯示,工藝2的初生 α相組織含量較多且呈現(xiàn)較為粗大的等軸化特征, β轉(zhuǎn)變組織中的次生 α相長(zhǎng)徑比也較小。在沖擊過程中,初生 α相因其較少的邊界以及較高的塑性使得裂紋不易形成。此外,工藝2條件下 β轉(zhuǎn)變組織中 α相長(zhǎng)徑比較小,在裂紋擴(kuò)展過程中易于塑性變形進(jìn)而緩解了裂紋擴(kuò)展速度。
3 結(jié)論
本文通過對(duì)TC6鈦合金不同的退火工藝處理后進(jìn)行金相觀察和力學(xué)性能檢測(cè)和分析,結(jié)論如下:
TC6在雙重退火和等溫退火的工藝中,第一重退火的冷卻方式影響其力學(xué)性能,爐冷方式冷速最慢,轉(zhuǎn)爐方式其次,空冷速度最快,冷速越快,相應(yīng)強(qiáng)度越高,塑性和沖擊韌性越低,基本符合強(qiáng)度越高、韌性越低的規(guī)律;隨著冷速的變慢,等軸狀 α相逐漸連成一片,而 β轉(zhuǎn)變組織由針片狀轉(zhuǎn)換為短桿狀,組織粗化;
TC6在三重退火工藝中,在前兩重處理工藝相同的情況下,隨著第三重溫度的提高,強(qiáng)度逐漸降低,塑性和沖擊韌性逐漸提高,基本符合強(qiáng)度越高、韌性越低的規(guī)律;其中初生 α相逐漸等軸球化, β轉(zhuǎn)變組織從板條束狀逐漸轉(zhuǎn)變成短桿狀,次生 α相長(zhǎng)徑比變小,逐漸等軸狀影響材料的強(qiáng)度、塑性和沖擊韌性;
TC6在不同的退火工藝中,工藝2(等溫隨爐冷卻)條件下的沖擊韌性最高,為82.5 J/cm2,分析表明沖擊韌性的大小主要取決于初生 α相形態(tài)和數(shù)量及 β t 轉(zhuǎn)變組織的形態(tài)。
參考文獻(xiàn)
[1] Pasang T, Budiman A S, Wang J C, et al. Additive manufacturing of titanium alloys-enabling re-manufacturing of aerospace and biomedical components[J]. Microelectronic Engineering, 2023, 270: 111935.
[2] 黃旭, 朱知壽, 王紅紅. 先進(jìn)航空鈦合金材料與應(yīng)用[M]. 北京: 國(guó)防工業(yè)出版社, 2015.
[3] 朱琳, 徐勇, 陳樂平, 等. TC6鈦合金高溫低應(yīng)變速率變形行為研究[J]. 特種鑄造及有色合金, 2022, 42(2): 226-229.
[4] Shao Lei, Li Wensheng, Li Dongyue, et al. A review on combustion behavior and mechanism of Ti alloys for advanced aero-engine[J]. Journal of Alloys and Compounds, 2023, 960: 170584.
[5] 陳京生, 孫葆森, 安康. 鈦合金在兵器裝備上的應(yīng)用[J]. 兵器裝備工程學(xué)報(bào), 2020, 41(12): 14-20.
[6] 邵暉, 趙永慶, 曾衛(wèi)東, 等. α+β鈦合金微觀組織對(duì)強(qiáng)韌性的影響概述[J]. 稀有金屬材料與工程, 2012, 41(7): 1313-1316.
[7] 王永強(qiáng), 張明玉, 翟欣姣, 等. 雙重退火態(tài)TC6鈦合金微觀組織與拉伸性能的研究[J]. 有色金屬加工, 2025, 54(4): 28-31.
[8] 馬雪芳, 張明玉. 固溶溫度對(duì)TC6鈦合金組織、織構(gòu)與斷裂韌性的影響[J]. 特鋼技術(shù), 2025, 31(3): 28-31.
[9] 陶成, 崔霞, 歐陽(yáng)德來, 等. TC21鈦合金α片層靜態(tài)球化動(dòng)力學(xué)[J]. 塑性工程學(xué)報(bào), 2023, 30(9): 112-120.
[10] 黃愛軍, 徐鋒, 李閣平, 等. TC6鈦合金中等軸初生α相析出長(zhǎng)大行為[J]. 金屬學(xué)報(bào), 2002, 38(增刊1): 217-220.
[11] 張明玉, 運(yùn)新兵, 伏洪旺. 熱處理冷卻方式對(duì)TC10鈦合金組織與性能的影響[J]. 金屬熱處理, 2022, 47(8): 98-105.
[12] 雷曉飛, 董利民, 張志強(qiáng), 等. 固溶和時(shí)效溫度對(duì)TC6鈦合金顯微組織與力學(xué)性能的影響[J]. 稀有金屬材料與工程, 2020, 49(3): 1038-1044.
[13] 衛(wèi)娜, 張晨輝, 閆釗, 等. 不同熱處理工藝對(duì)TC6大規(guī)格棒材組織和性能的影響[J]. 世界有色金屬, 2025(6): 5-7.
[14] Abbasi S M, Momeni A, Lin Y C, et al. Dynamic softening mechanism in Ti-13V-11Cr-3Al beta Ti alloy during hot compressive deformation[J]. Materials Science and Engineering: A, 2016, 665: 154-160.
[15] 張明玉, 張?zhí)煳? 岳旭. 固溶溫度對(duì)TC16鈦合金顯微組織與沖擊韌性的影響[J]. 機(jī)械工程材料, 2024, 48(12): 25-30.
[16] 張欣雨, 毛小南, 王可, 等. 典型α+β鈦合金組織對(duì)靜態(tài)和動(dòng)態(tài)性能的影響[J]. 材料導(dǎo)報(bào), 2021, 35(1): 162-167.
[17] 暢博, 張帆, 彭軍, 等. 兩種鈦合金半穿甲戰(zhàn)斗部侵徹單層鋼靶性能試驗(yàn)研究[J]. 兵器裝備工程學(xué)報(bào), 2024, 45(6): 81-86.
[18] 陳雅娟, 張明玉. 固溶態(tài)TC6鈦合金微觀組織與沖擊性能的研究[J]. 特鋼技術(shù), 2024, 30(4): 22-25.
[19] 徐戊矯, 譚玉全, 龔利華, 等. 退火溫度和冷卻速率對(duì)TC4鈦合金組織和性能的影響[J]. 稀有金屬材料與工程, 2016, 45(11): 2932-2936.
[20] 南雕飛, 張明玉, 喬恩利. 退火溫度對(duì)TC6鈦合金顯微組織和沖擊性能的影響[J]. 熱處理, 2025, 40(1): 13-16.
[21] 王曉亮, 楊卿衛(wèi), 李宇露, 等. 不同退火組織對(duì)TC11鈦合金動(dòng)態(tài)沖擊性能的影響[J]. 材料熱處理學(xué)報(bào), 2023, 44(11): 92-100.
[22] 張萬鵬, 張明玉, 解煒. 不同狀態(tài)TC6鈦合金的顯微組織和拉伸性能[J]. 熱處理, 2025, 40(2): 24-26.
[23] 王哲, 王非, 曹恒, 等. 熱加工工藝對(duì)TC6鈦合金棒材組織與性能的影響[J]. 金屬熱處理, 2023, 48(8): 144-148.
[24] 楊恬, 孫上清, 田彥文, 等. 固溶處理溫度和冷卻速率對(duì)TC6鈦合金組織與性能的影響[J]. 金屬熱處理, 2025, 50(9): 151-155.
(注,原文標(biāo)題:不同退火工藝對(duì)TC6鈦合金力學(xué)性能的影響_李鵬輝)
相關(guān)鏈接

